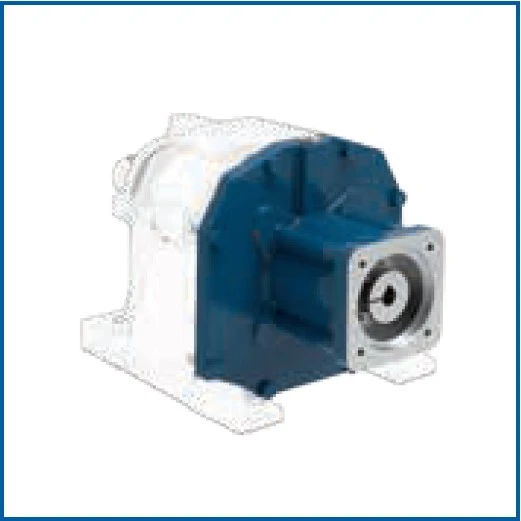
Фланците за сервомотори (Servo Adapter S) осигуряват лесно и надеждно монтиране на сервомотори от различни производители към редуктори и други машини. Адаптерите са херметично затворени, а свързването на сервомотора става с помощта на гъвкави серво-съединители. Благодарение на това, свързването на вала на мотора с вала на адаптера става без луфт чрез прецизна затягаща връзка (clamp ring) или чрез шпонков канал както е при стандартните електродвигатели.
Как работят фланците за сервомотори?
Фланците позволяват монтиране както на сервомотори с гладък вал (без шпонков канал), така и на сервомотори с шпонков канал. Хлабината между вала на сервомотора и съединителя се елиминира напълно с помощта на затягащ пръстен.
Основни характеристики на SERVO Adapter S:
Безлуфтово свързване
Гъвкава и лесна инсталация
Устойчивост на течове (маслонепроницаеми)
Съвместимост с най-разпространените стандартни размери сервомотори
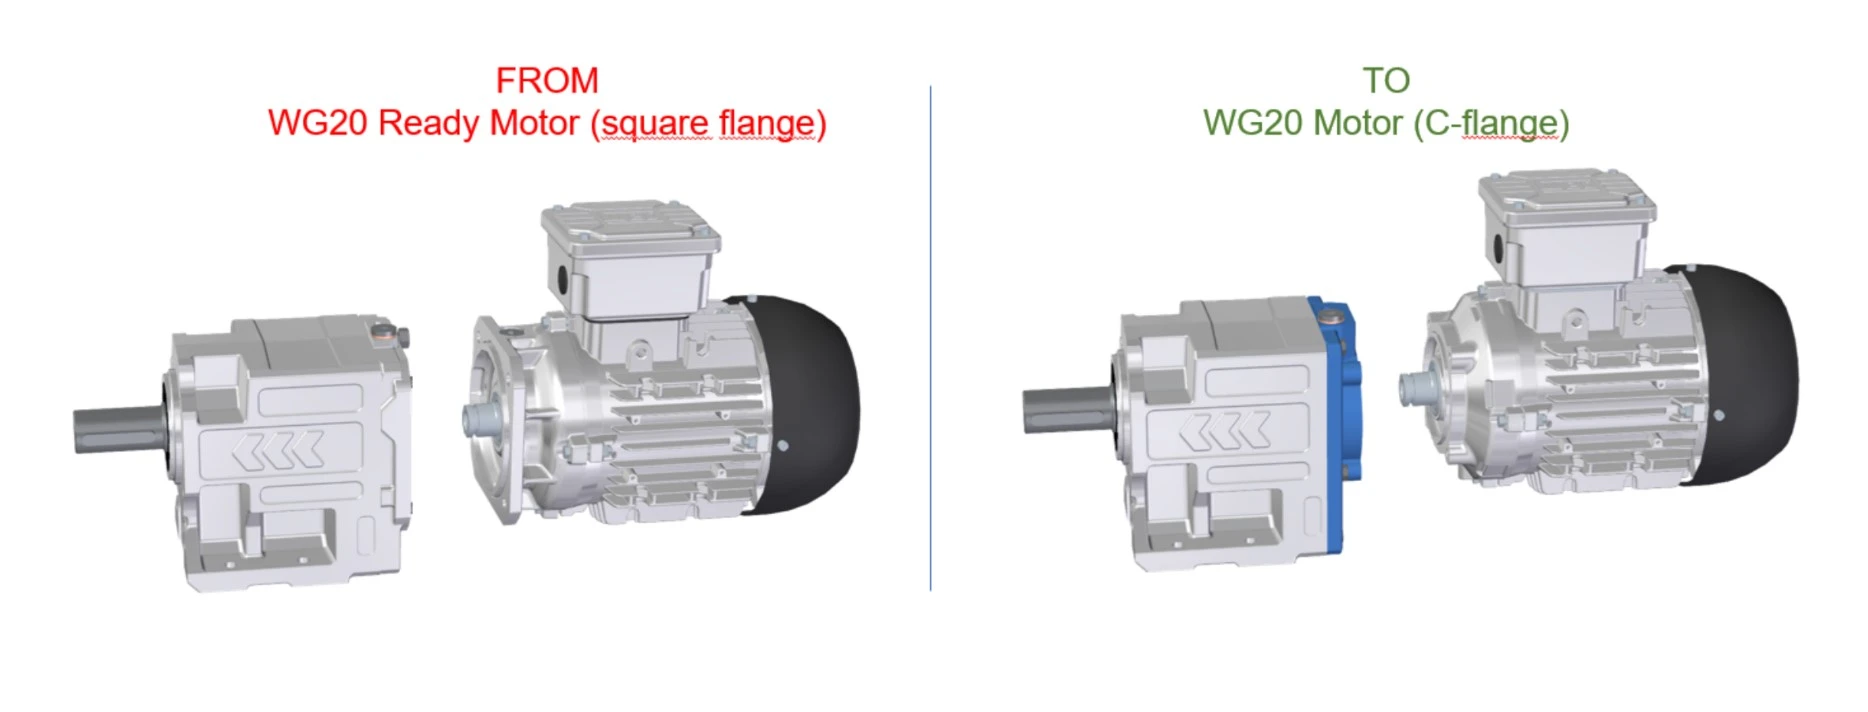
Радваме се да ви информираме за важна актуализация на входящите фланци на редукторите серия MAS за директно сглобени (модулни) електродвигатели . Това подобрение осигурява съвместимост с ел. двигателите WG20, които заменят предишните ел. двигатели MAS.
Бързата доставка на редуктори е от съществено значение за минимизиране на престоя и оптимизацията на производствените процеси. С новата услуга FastGear от WEG редукторите могат да бъдат произведени от 24 до 72 часа, което гарантира бърз отговор на нуждите на вашия бизнес.
Редукторите са ключова част от индустриалната инфраструктура и тяхната надеждност и ефективност са от съществено значение. С FastGear ние предлагаме решение за спешни случаи, когато всяка минута е важна. Нашата услуга е създадена да предоставя бърза доставка на редуктори, за да гарантира, че вашите машини ще работят с минимални прекъсвания.
Защо да изберете бърза доставка на редуктори?
FastGear е проектирана с мисъл за вас. Вие получавате:
Произовдство в рамките на 24 часа: Когато времето е от критично значение, FastGear гарантира, че ще получите вашия редуктор в най-кратки срокове.
Високо качество и надеждност: Всеки редуктор, доставен чрез FastGear, отговаря на най-високите стандарти за качество и ефективност.
Персонализирани решения: Свържете се с нашия екип, за да обсъдите вашите специфични нужди и да получите най-доброто решение за вашия бизнес.
Не губете време и оптимизирайте своя производствен процес с услугата FastGear от Елин Инженеринг. Свържете се с нас днес за повече информация и заявка за оферта.
Редукторите са от съществено значение за промишлеността, като имат критично значение за производителността и ефективността на машините и оборудването. Въпреки това, не всички редуктори са еднакви. Различните видове редуктори имат различни характеристики, които могат да влияят на тяхната енергийна ефективност и ефективност в производството.
Една от най-важните характеристики на редукторите е тяхната енергийна ефективност. Това е мярката за това колко ефективно редукторът използва енергията, която му се подава. По-високата енергийна ефективност може да доведе до значителни икономии за предприятията, като намалява разходите за енергия и подобрява производителността на машините.
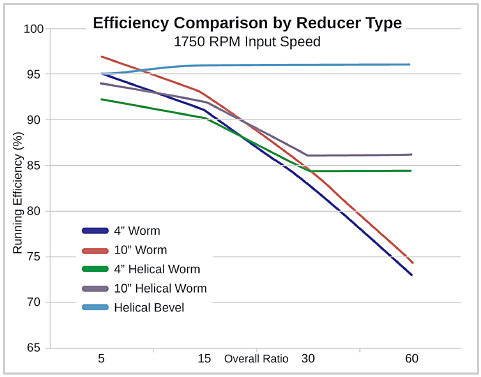
Различните видове редуктори имат различни нива на енергийна ефективност. Червячните редуктори, които бяха един от най-популярните видове редуктори в миналото, имат енергийна ефективност от 50-80%. Това означава, че до 50% от енергията, която се изразходва за работата на машините, може да бъде изгубена.
Конусно-цилиндричните редуктори (конични) и редукторите с цилиндрични зъбни колела (съосни), които предлага WATTDRIVE, имат по-висока енергийна ефективност от 90-95% и 95-97% съответно. Това означава, че те са в състояние да използват повече от 90% от енергията, която се изразходва за работата на машините.
Въпреки това, не всички производители на редуктори произвеждат всички видове редуктори. Например, WATTDRIVE не произвеждат планетарни редуктори, вместо това те произвеждат редуктори с цилиндрични зъбни колела, които са със значително по-проста конструкция.
Вид редуктор
Енергийна ефективност (%)
Червячен
50-80
Конусно-цилиндричен
90-95
Цилиндричен (съосен)
95-97
Тази таблица показва, че конусно-цилиндричните и редукторите с цилиндрични зъбни колела (съосни) имат по-висока енергийна ефективност в сравнение с червячните редуктори, които имат по-ниска енергийна ефективност. Това може да се използва за създаване на инфографика или графика, която да показва тези разлики по ясен и привлекателен начин.
Информацията до тук не означава, че червячните редуктори не могат да бъдат използвани в производството. Все още има места, където тези видове редуктори са подходящи. Елин Инженеринг поддържа на склад червячни редуктори и има дългогодишно партньорство с почти всички големи производители на червячни редуктори като SEW-Eurodrive, Bonfiglioli, Nord и други, и може да ги достави на своите клиенти.
Независимо от това кой вид редуктор изберете, Елин Инженеринг сме готови да предложи най-добрите решения за вашите нужди. Нашите експерти могат да предоставят консултации и да предложат редуктори, които са подходящи за различни приложения.
За да се възползвате от предимствата на енергийно ефективните редуктори, моля, свържете се с нас в Елин Инженеринг и ние ще ви помогнем да изберете най-подходящия редуктор за вашия бизнес. Нашите редуктори са насочени към постигането на най-добрите резултати в производството и опазването на околната среда, като осигуряват висока енергийна ефективност и дълъг живот на продукта.
Призматичните шпонки DIN 6885 свързват вал с главина и предават въртящ момент в редуктори, електродвигатели, съединители и ремъчни шайби. Тук ще намерите таблица с размери на шпонки и шпонкови канали, разлики между формите A, B, AB и C и практични проверки при избор и монтаж.
Търсите шпонка за вал или решение за износен канал? Изпратете запитване до ЕЛИН Инженеринг със снимки, диаметър на вала и размери b × h × L. При повредено задвижване посочете и модела на редуктора или двигателя, за да уточним каква проверка е необходима.
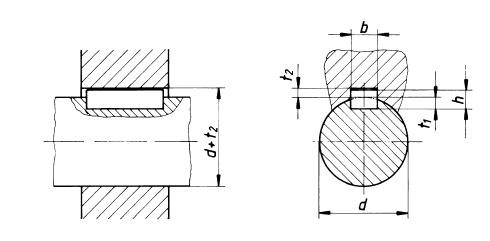
Шпонката влиза в канал на вала и в канал на главината. При призматичната шпонка въртящият момент се предава през страничните контактни повърхности. Между горната ѝ повърхност и дъното на канала в главината обикновено има радиална хлабина. Затова дълбочината на този канал не е просто h − t1.
Съединението ограничава относителното завъртане. Осевото фиксиране на главината обикновено изисква отделно решение, например рамо, гайка или осигурителен пръстен. Стандартната шпонка не е автоматично предпазител при претоварване. Такава функция трябва да е предвидена и изчислена от конструктора.
Размери на шпонки DIN 6885-1: таблица
Всички размери са в mm. Интервалът за диаметъра d означава над долната граница до горната включително. Например при d = 30 mm сечението е 8 × 7 mm, а при d = 32 mm е 10 × 8 mm. При ремонт първо се проверява реалният чертеж на вала.
b е широчината, h е височината, t1 е дълбочината на канала във вала, а t2 е радиалната дълбочина в главината. В запазения каталог на WATT DRIVE контролният размер на главината е означен като d + t2.
Вал d
b
h
t1
t2
L*
6 < d ≤ 8
2
2
1.2
1.0
6-20
8 < d ≤ 10
3
3
1.8
1.4
6-36
10 < d ≤ 12
4
4
2.5
1.8
8-45
12 < d ≤ 17
5
5
3
2.3
10-56
17 < d ≤ 22
6
6
3.5
2.8
14-70
22 < d ≤ 30
8
7
4
3.3
18-90
30 < d ≤ 38
10
8
5
3.3
22-110
38 < d ≤ 44
12
8
5
3.3
28-140
44 < d ≤ 50
14
9
5.5
3.8
36-160
50 < d ≤ 58
16
10
6
4.3
45-180
58 < d ≤ 65
18
11
7
4.4
50-200
65 < d ≤ 75
20
12
7.5
4.9
56-220
75 < d ≤ 85
22
14
9
5.4
63-250
85 < d ≤ 95
25
14
9
5.4
70-280
95 < d ≤ 110
28
16
10
6.4
80-320
* L е справочен диапазон на дължините по техническия лист на Wilhelm Wernecke за съответното сечение. Той не означава, че всяка междинна дължина е стандартна или налична. Таблицата показва номинални размери, без пълните допуски, радиуси и изисквания за повърхнините; не е самостоятелен производствен чертеж.
PDF файлът съдържа оригиналната справка WATT DRIVE, лист INFO 18, с висока и ниска форма и центрови отвори. Това е архивен каталожен лист с посочени стари издания на DIN. За нов детайл проверете актуалното издание на стандарта и документацията на машината.
Основни видове шпонки
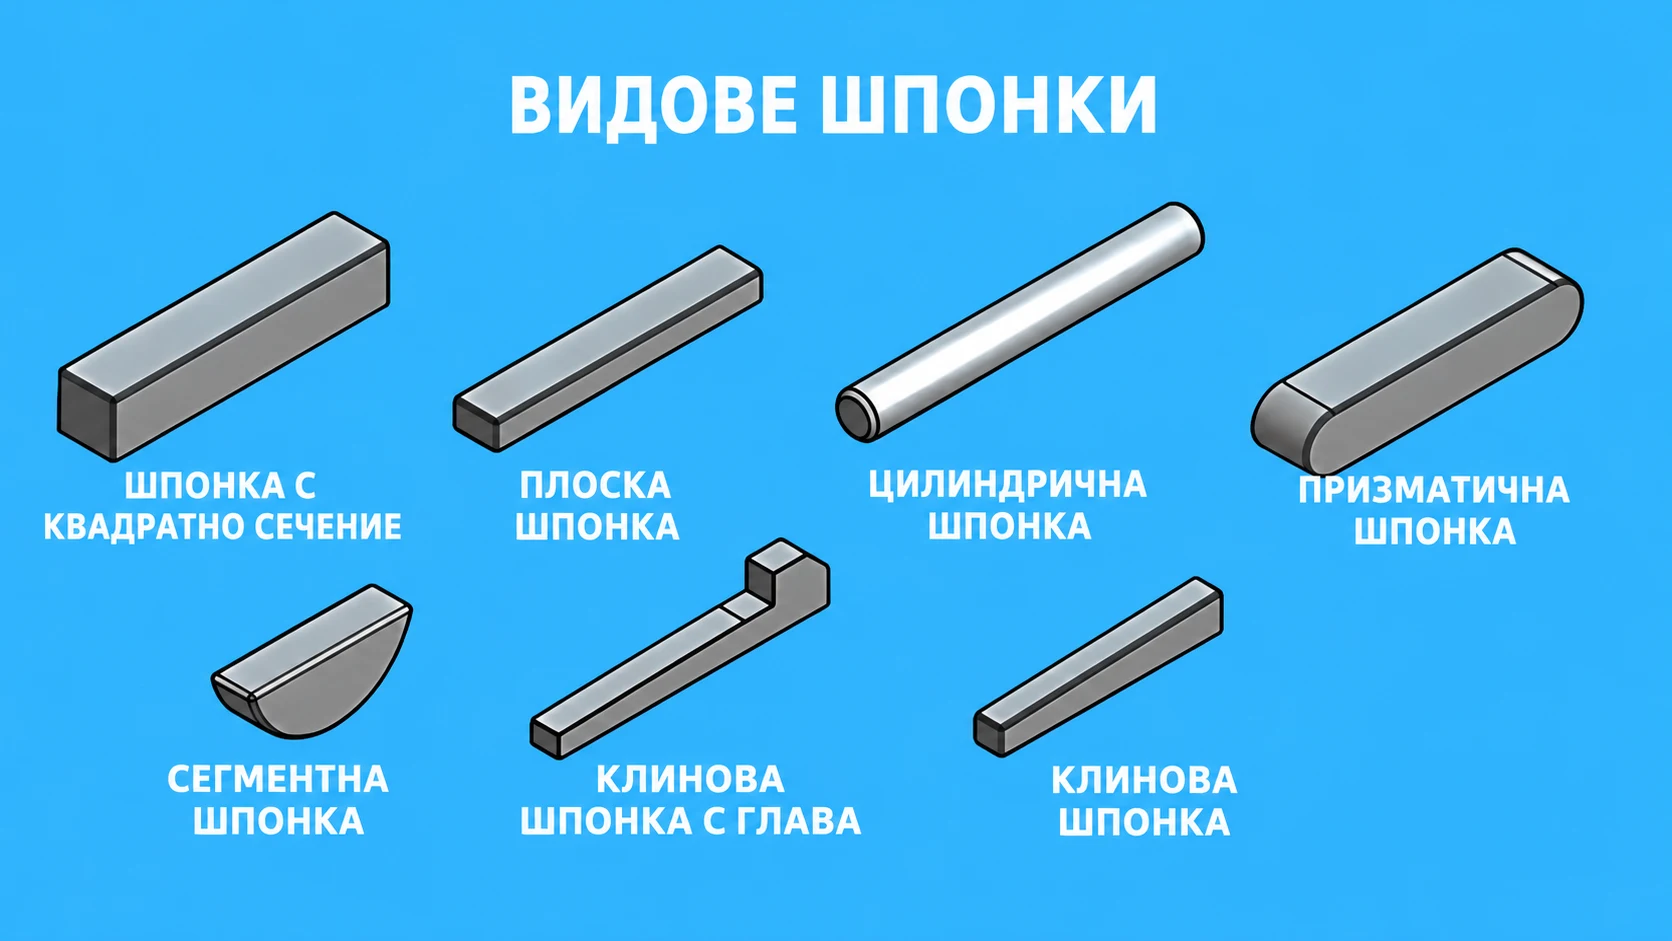
Общата илюстрация показва шпонка с квадратно сечение, плоска, цилиндрична, призматична, сегментна (Woodruff), клинова с глава и клинова без глава. Наименованията описват различни признаци: сечение, конструкция или изпълнение. Затова те не са седем взаимно изключващи се форми по DIN 6885. Формите A, B, AB и C са показани отделно в следващата схема.
Видове шпонки с български наименования. Отворете изображението за преглед в пълен размер.
Видове шпонки DIN 6885: форми A, B, AB и C
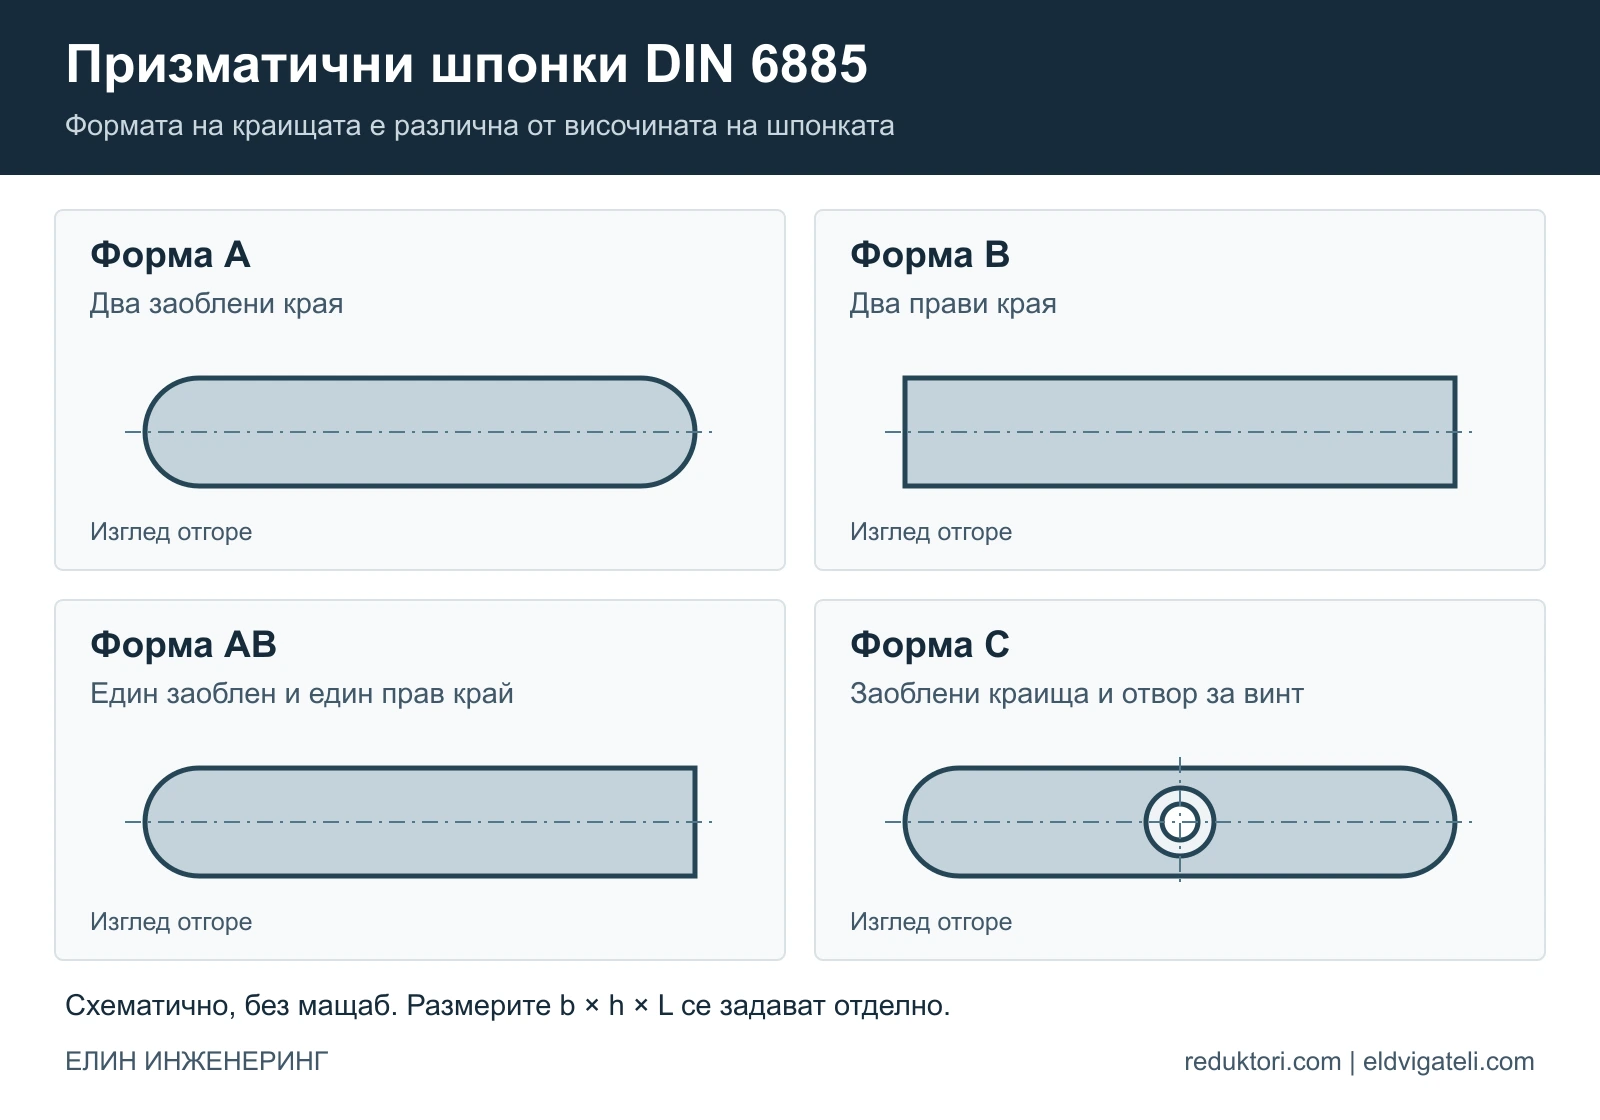
При призматичните шпонки буквата означава изпълнение на краищата и отворите. Форма A не означава „висока“, а форма B не означава „ниска“. DIN 6885-1 обхваща високата форма; ниската форма е разгледана в DIN 6885-3. Формите и дълбочините не се заменят само по външна прилика.
Форми на призматични шпонки DIN 6885. Отворете изображението за преглед в пълен размер.
Форма A: два заоблени края.
Форма B: два прави края.
Форма AB: един заоблен и един прав край.
Форма C: заоблени краища и отвор за закрепващ винт; проверяват се размерът и конкретното изпълнение.
Съществуват и сегментни шпонки, познати като Woodruff (DIN 6888), както и клинови шпонки, включително с глава за изваждане. Квадратното или правоъгълното сечение е различен признак от формата на краищата. Цилиндричният щифт и шлицовото съединение са други конструктивни решения и не се подбират по тази таблица за призматични шпонки.
Допуски на шпонката и шпонковия канал
Допускът на широчината на призматичната шпонка обичайно е b h9. Не пренасяйте автоматично h9 към височината h: тя има отделен допуск според размера и изпълнението. Каналите се избират като съгласувана сглобка според чертежа, а не поотделно.
Сглобка
Канал във вала
Канал в главината
Стегната
P9
P9
Свободна
N9
JS9
Плъзгаща
H9
D10
Комбинациите са справочни по техническия лист на Ganter за DIN 6885-1. Проверяват се и дълбочини, радиуси, фаски, успоредност и състояние на контактните страни. Ra ≤ 3.2 µm може да бъде изискване на конкретен чертеж, но не е универсален критерий за всеки канал.
Избор на шпонка: размер, дължина и материал
Първо определете стандарта, диаметъра и сечението. След това проверете полезната дължина на главината, формата на канала, натоварването и материала. За мотор за редуктор се сверяват още фланецът, диаметърът и дължината на вала. вижте данните за свързване на електродвигател с редуктор.
Дължини L и означение при поръчка
Дължините се избират от дискретен ред, например 40, 45, 50, 56, 63, 70, 80, 90 и 100 mm, когато са допустими за сечението и изпълнението. Няма общо правило „от 8 до 500 mm“ за всички шпонки. Означението A 10 × 8 × 56 DIN 6885-1 задава форма A, широчина 10 mm, височина 8 mm и обща дължина 56 mm.
Материал и натоварване
C45 е разпространен каталожен материал. Неръждаемите изпълнения също имат приложение, но се проверяват якостта и средата. 42CrMo4 не е автоматичен заместител на C45; термообработката и твърдостта са съществени. Старото означение Fe360 само по себе си не е достатъчна спецификация за подмяна.
При тежки пускове, реверсиране и ударно натоварване се отчита реалният максимален момент. Не избирайте по-къса шпонка или различна височина само защото роторът е голям. За задвижването проверете и коефициента на запас при избор на редуктор.
Проверка на срязване и притискане
Следните зависимости са опростена статична проверка за една шпонка. Те не заменят якостен разчет на целия възел при променливо натоварване, умора и неравномерно разпределение на натиска.
T е изчислителният въртящ момент в N·mm; d, b, Lеф и hраб са в mm. Резултатът е в N/mm², тоест MPa. При момент в N·m първо умножете по 1000. Lеф е ефективната носеща дължина, а hраб е действителната работеща височина на съответната контактна страна.
Само ако се приеме hраб = h/2, втората формула става p ≈ 4T / (d · h · Lеф). За заоблени краища и непълно покриване от главината не използвайте без проверка цялата дължина L. Допустимите напрежения се определят за материалите на шпонката, вала и главината и за работния режим.
Пример само за илюстрация: при T = 100 N·m, d = 30 mm, b = 8 mm, h = 7 mm и приета Lеф = 40 mm се получават τ ≈ 20.83 MPa и p ≈ 47.62 MPa при hраб = h/2. Това не е потвърден подбор за конкретна машина.
Монтаж и чести повреди
Почистете стружки, замърсявания и заусенъци. Проверете фаските и радиусите, преди да монтирате главината.
Горната част на шпонката трябва да излиза над вала, за да влиза в главината. Проблем е опирането в дъното на нейния канал, което пречи на правилното лягане.
Проверете страничния луфт и износването. Само по-дълбок канал не доказва причината за луфта; важни са широчините и контактните повърхнини.
Шпонката не трябва да опира в затворения край на канала или да пречи на осевото положение. Не компенсирайте несъответствие чрез насилствено набиване.
При разбит канал новата шпонка може да не отстрани повредата. Проверяват се валът и главината за деформация, пукнатини и загуба на размер.
При вибрации след ремонт проверете съосността, сглобката и начина на балансиране. Конвенцията за половин шпонка при балансиране трябва да е съгласувана между ротора и монтирания детайл. Половин шпонка за балансиране не означава да монтирате произволно скъсена работна шпонка.
Честотният инвертор не отменя проверката на момента. Ограничението на тока, ускорението, спирането, реверсът и товарът определят натоварването; универсално правило „1.5 × пусковия момент“ не е достатъчно за подбор.
Често задавани въпроси
Каква шпонка се използва за вал 30 mm?
В таблицата DIN 6885-1 за 22 < d ≤ 30 mm сечението е 8 × 7 mm. Формата, дължината, допуските и допустимият момент се проверяват отделно. При съществуваща машина водещ е нейният чертеж.
Може ли форма A да се замени с форма B?
Само след проверка на краищата на канала, монтажното пространство и носещата дължина. Еднакви b и h не доказват взаимозаменяемост.
Достатъчна ли е смяна на счупената шпонка?
Не винаги. Трябва да се установи дали причината е претоварване, луфт, неподходящ материал или повреда на вала и главината. Повтарящото се срязване изисква проверка на целия възел.
Къде да насочите запитването за редуктор или повреден вал?
Изпратете на ЕЛИН Инженеринг снимка на табелката и на разглобеното съединение, размери на вала, шпонката и каналите, както и описание на повредата. Добавете мощност, обороти и режим на работа, ако са известни. След преглед можем да уточним следващата техническа стъпка и обхвата на запитването.
Може да използвате тази бланка, за да получите възможно най-бързо, лесно и точно оферта за нов редуктор или мотор-редуктор, които да заместят вече съществуващ.
Серия MAS на WATT-DRIVE са оригиналните редуктори, разработвани в Австрия от създаването на Завода през 1972 година.
Серия WG20на WEG, се произвежда в същия Завод в Австрия, но е разработена след придобиването на WATT-DRIVE от WEG през 2010 година.
Въпреки че, производството на редукторите се случва единствено и само в завода в Австрия, редукторите WATT-DRIVE са широко разпространени по целия свят и сроковете за доставка за изключително кратки, благодарение на центровете за сглобяване, като нашия в Пловдив, в който се сглобяват редукторите от серията MAS.
WG20 се сглобяват единствено в дъщерните фирми на WEG.
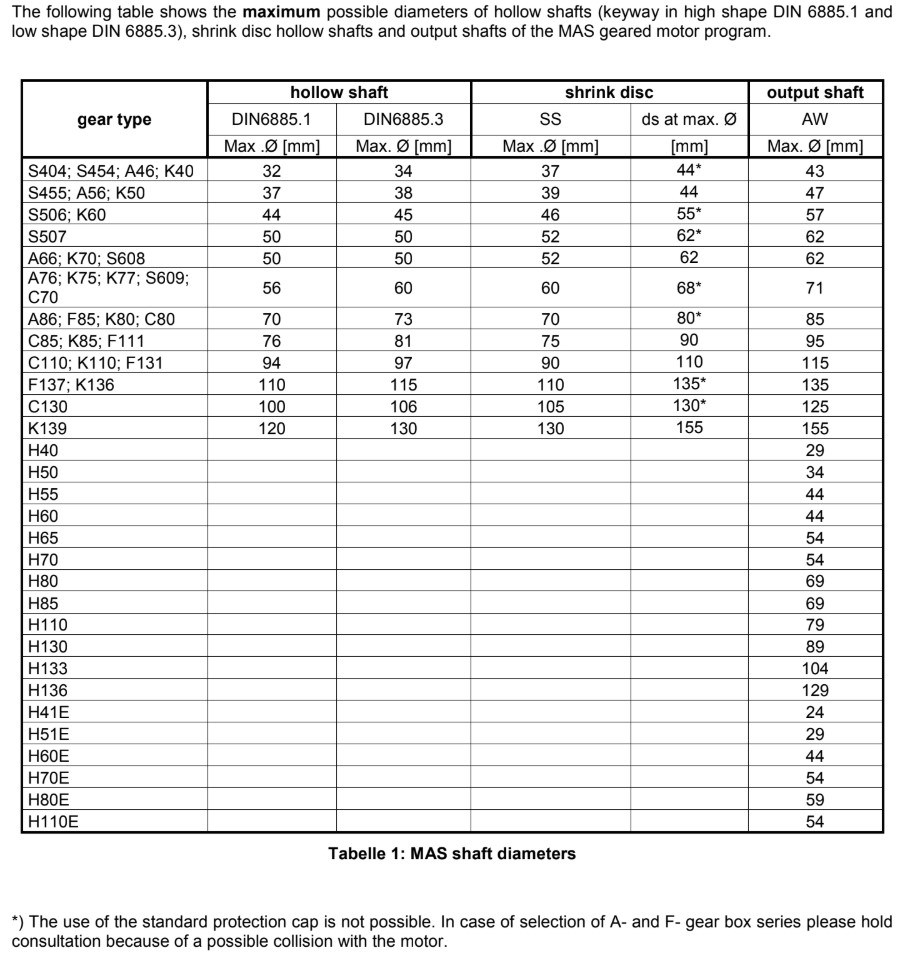
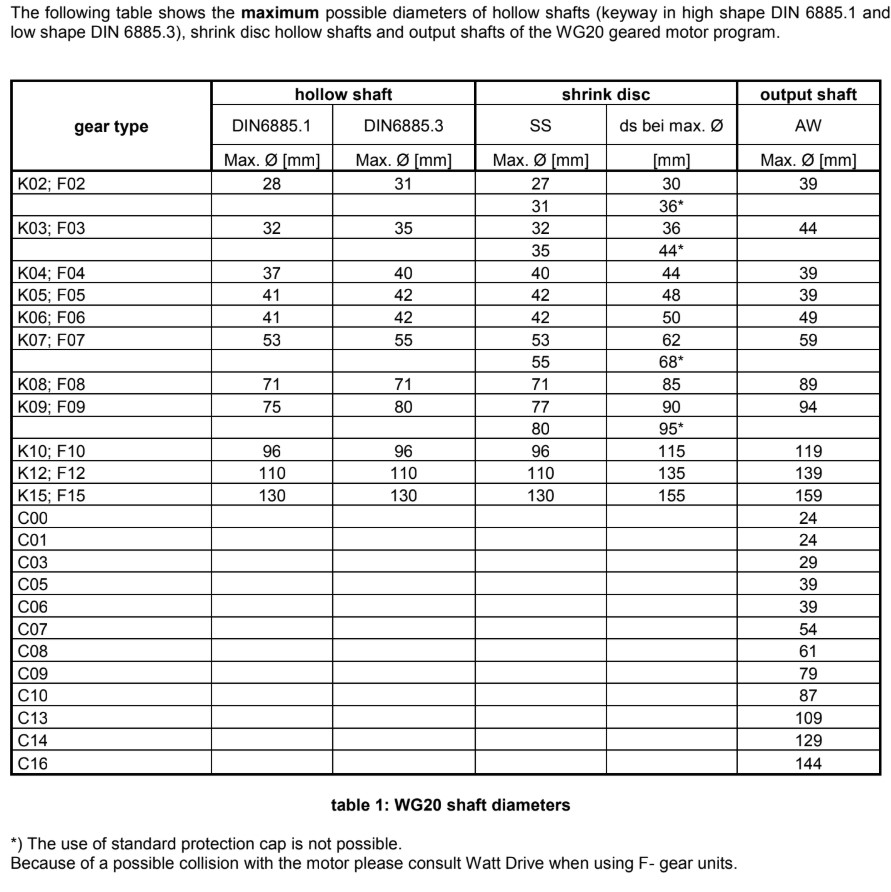
Когато има нужда от редуктор със специален диаметър на вала, трябва да се вземе предвид, че срокът за производство се удължава и може да стигне до 8 седмици.
Редуктори серия MAS
Редуктори серия WG20
Максимални диаметри при поръчка на специален вал на редукторите WATT DRIVE
Използвайте нашия инструмент за избор на редуктор. Чрез него имате пряк достъп до чертежи и пълна техническа документация на предлаганите от нас редуктори.